Lithographie EUV : pourquoi dessiner une puce est si difficile
Édition : Pierre
Source lumineuse, vide, miroirs et alignement : comprendre les contraintes de la lithographie EUV et ce qu’une machine ne réalise pas seule.
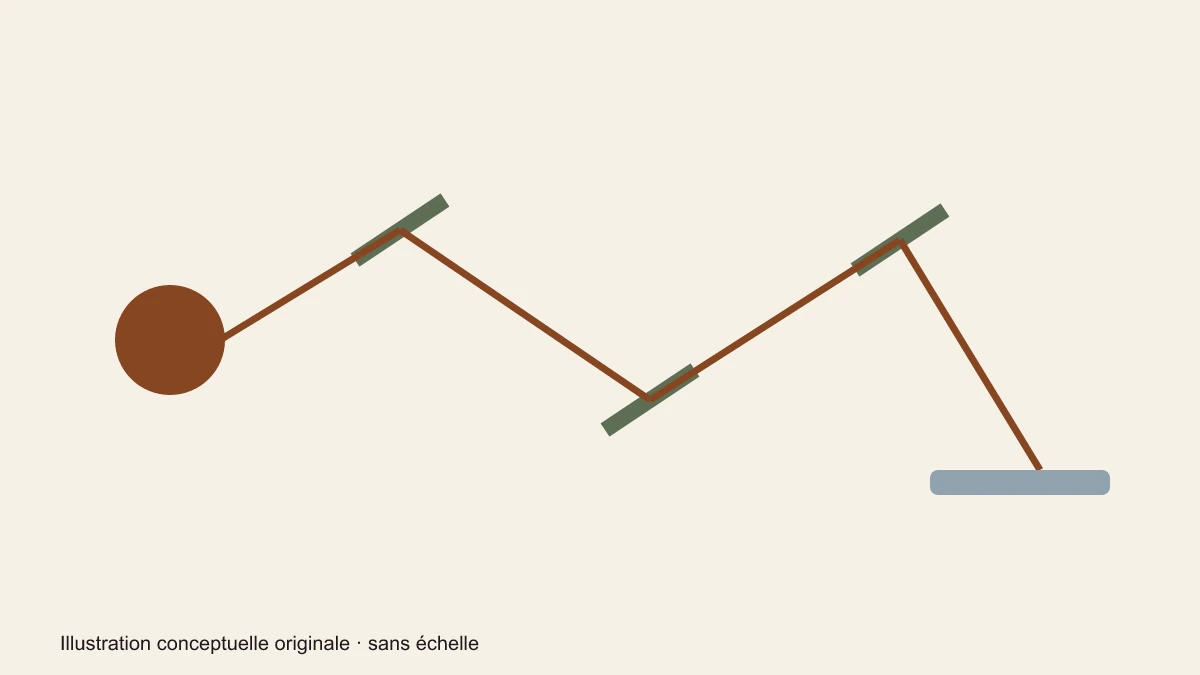
La lithographie EUV utilise une lumière de très courte longueur d’onde pour former des motifs dans une résine déposée sur un wafer. Elle permet de travailler sur des structures fines, mais exige une source lumineuse particulière, un trajet sous vide, des miroirs spécialisés et un positionnement extrêmement maîtrisé. La difficulté n’est pas de disposer d’un rayon assez « petit ». Il faut produire une image exploitable, la reproduire au bon endroit et transformer ensuite le motif en structures physiques. L’EUV est donc une étape de précision au sein d’une chaîne de fabrication, pas une machine qui construirait seule une puce complète.
L’image précède la gravure
Le mot « gravure » sert souvent à désigner toute la fabrication d’une génération de puces. Il masque pourtant une distinction importante. La lithographie définit des zones ; la gravure retire ensuite du matériau selon un procédé adapté. Entre les deux, une résine sensible à la lumière joue le rôle de support temporaire. Confondre les opérations donne l’impression trompeuse que le faisceau lumineux creuse directement les transistors.
La présentation d’ASML sur la fabrication des puces décrit cette succession : dépôt de résine, exposition, traitements thermiques et développement, puis transformation des zones accessibles. Les opérations se répètent avec les matériaux et les motifs nécessaires. Une couche du circuit peut nécessiter plusieurs interventions ; le dessin pédagogique ne constitue pas une recette universelle applicable à tous les composants.
Le masque, également appelé réticule, porte l’information du motif à transférer. L’optique le projette sur la surface préparée. La forme finalement obtenue dépend de l’ensemble du procédé, et pas seulement du dessin initial. C’est pourquoi les corrections du masque et les conditions d’exposition font partie du travail de fabrication. Une image nette sur le papier ne garantit pas une structure conforme sur le wafer.
Une longueur d’onde courte change les possibilités
EUV signifie ultraviolet extrême. ZEISS décrit une longueur d’onde de 13,5 nanomètres pour les systèmes présentés. Cette donnée caractérise la lumière, pas automatiquement la largeur de tous les éléments d’une puce. Les appellations commerciales des procédés, les dimensions de structures particulières et la longueur d’onde sont des grandeurs différentes.
L’intérêt d’une longueur d’onde courte tient à la formation de l’image : elle contribue à distinguer des motifs plus fins, en association avec les propriétés de l’optique et du procédé. On peut comparer intuitivement cela à la recherche d’un dessin plus détaillé, mais l’analogie avec la résolution d’une imprimante domestique est limitée. À cette échelle, le comportement de la lumière, des matériaux et de la résine intervient directement dans ce qui peut être reproduit.
Il n’existe donc pas de règle honnête du type « une lumière de telle longueur produit toujours un transistor de telle taille ». La géométrie recherchée, les corrections et les étapes complémentaires comptent. Pour lire une annonce, il faut demander ce qui a effectivement été réalisé : un motif de démonstration, une couche particulière ou un produit complet respectant ses spécifications.
Produire la lumière est déjà une chaîne technique
La lumière EUV des équipements décrits par ZEISS est produite à partir d’un plasma d’étain créé avec l’aide d’impulsions laser. Un plasma est un état de la matière dans lequel des particules chargées participent au comportement du milieu. Le laser sert à créer les conditions d’émission ; il ne faut pas le confondre avec la lumière EUV qui sera utilisée pour l’exposition.
Cette distinction évite un raccourci fréquent : imaginer que le laser traverse simplement un masque comme dans un projecteur ordinaire. Il y a une étape de production du rayonnement, puis de collecte et d’acheminement. Chacune doit être compatible avec les exigences de l’image finale. Disposer d’une source intense ne suffit pas si les éléments suivants ne transmettent pas correctement l’information jusqu’à la résine.
La page de ZEISS est celle d’un fournisseur d’optique impliqué dans cette chaîne. Elle constitue une source directe sur les principes de ses systèmes. Ses superlatifs commerciaux ne sont pas repris comme conclusions indépendantes. Pour établir un classement de machines ou un avantage économique entre procédés, il faudrait d’autres données, un périmètre identique et une méthode de comparaison.
Pourquoi employer des miroirs et du vide
ZEISS explique que le rayonnement EUV est fortement absorbé par les matériaux, y compris l’air. Le système ne peut donc pas être conçu comme un assemblage ordinaire de lentilles dans l’atmosphère. Les équipements décrits utilisent un environnement sous vide et des miroirs spécialisés pour guider la lumière. Le changement de longueur d’onde impose ainsi une architecture optique différente.
Ces miroirs ne sont pas de simples surfaces métalliques polies. Le fournisseur décrit des revêtements multicouches dont l’organisation améliore la réflexion du rayonnement. La forme des surfaces et leur position contribuent à la qualité de l’image. Une déformation ou un déplacement devient une source d’erreur possible ; le support mécanique et la mesure sont alors aussi importants que la matière réfléchissante.
Le mot « réflexion » ne signifie pas que toute la lumière incidente est conservée. Une chaîne optique comporte des pertes ; elles doivent être prises en compte dans l’énergie disponible pour exposer la résine. C’est une raison supplémentaire de considérer l’ensemble du trajet. Une performance isolée annoncée pour un composant ne caractérise pas automatiquement celle du système complet.
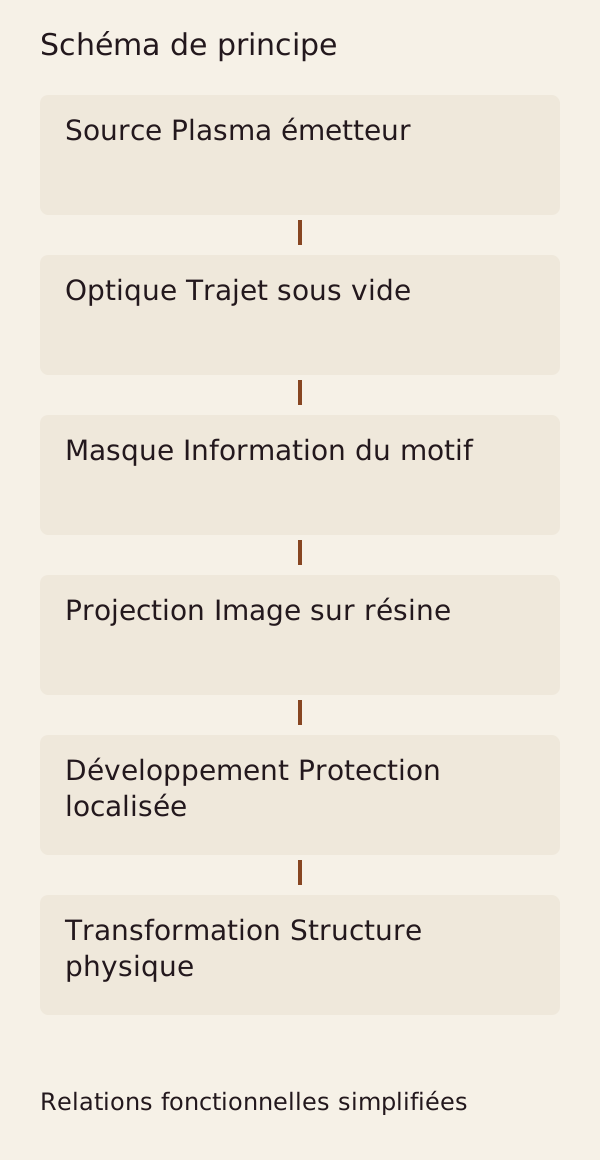
Le schéma simplifie le parcours en fonctions successives : produire le rayonnement, le guider, porter le motif, former l’image et exposer la résine. Il ne reproduit ni le nombre exact de miroirs d’une machine ni sa géométrie. Les flèches représentent un trajet fonctionnel et non un plan de construction.
Positionner une image sur une structure déjà commencée
La fabrication d’une puce accumule des couches et des motifs qui doivent se correspondre. Il ne suffit pas que l’image d’une couche soit fidèle : elle doit également se trouver au bon endroit par rapport aux structures existantes. L’alignement entre niveaux est donc une contrainte distincte de la finesse du motif.
ASML emploie le terme overlay pour désigner cet alignement. Pour comprendre l’enjeu, imaginons deux dessins transparents destinés à se superposer : une ouverture du second doit rejoindre une zone du premier. Une très belle ouverture située au mauvais endroit ne remplit pas sa fonction. L’analogie n’explique pas les mécanismes physiques, mais elle montre pourquoi netteté et position doivent être contrôlées séparément.
Les mesures servent aussi à suivre l’évolution du procédé. Une machine travaille dans un environnement réel et les caractéristiques obtenues doivent rester dans les limites prévues. La métrologie fournit des informations qui permettent d’ajuster et de stabiliser la fabrication. Le contrôle n’est donc pas un verdict final ajouté après le travail : il participe à la boucle qui rend le résultat reproductible.
Une meilleure exposition ne remplace pas les autres étapes
Après la lithographie, il faut encore convertir le motif de résine en une structure utile, retirer les protections temporaires et poursuivre les opérations nécessaires. Le dépôt, la gravure, les modifications des propriétés du semi-conducteur et les interconnexions restent indispensables. Les défauts introduits ailleurs ne disparaissent pas parce qu’une couche a été exposée avec une machine sophistiquée.
La présentation ASML précise aussi que différents types de lithographie peuvent intervenir selon les couches. Les motifs les plus exigeants ne résument pas toutes les dimensions présentes dans le composant. Une puce contient des fonctions et des connexions dont les besoins diffèrent. L’association de plusieurs procédés peut donc relever d’un choix industriel cohérent, plutôt que d’un retard technologique.
Cette réalité change la lecture d’une annonce d’achat d’équipement. Une machine installée est une ressource disponible ; une ligne qualifiée suppose son intégration avec les opérations, les matériaux, les contrôles et les produits concernés. Une commande, une livraison, une première exposition et une production régulière sont quatre jalons distincts. Aucun ne doit être substitué au suivant sans preuve.
Ce qu’une comparaison doit garder constant
Comparer deux procédés exige de préciser le produit, les motifs, les critères d’acceptation et le stade industriel. Une démonstration portant sur une géométrie particulière ne suffit pas à établir le rendement de fabrication d’un circuit complet. De même, une cadence de machine ne devient pas directement un nombre de puces conformes livrées par unité de temps.
Le tableau suivant organise les questions utiles sans attribuer de note aux fournisseurs. Il distingue les difficultés physiques de leurs conséquences industrielles possibles. Les conséquences doivent ensuite être mesurées dans le contexte étudié ; elles ne sont pas des performances déjà constatées sur un site donné.
| Élément à examiner | Question physique | Preuve industrielle attendue |
|---|---|---|
| Source | Le rayonnement utilisable est-il fourni de manière maîtrisée ? | Résultats dans les conditions d’exploitation |
| Optique | Le motif est-il reproduit avec la précision attendue ? | Métrologie et critères de conformité |
| Positionnement | Les couches se correspondent-elles ? | Mesures d’alignement sur les structures concernées |
| Résine et traitement | L’image devient-elle un motif exploitable ? | Contrôle après développement et transformation |
| Ligne complète | Les opérations restent-elles compatibles ? | Lots conformes et conditions documentées |
Fidélité du motif et répétabilité
Une image réussie lors d’une exposition ne répond pas à toutes les questions de production. L’écart au motif cible et la dispersion entre expositions sont deux observations distinctes. La capacité à retrouver des résultats compatibles lorsque l’opération est recommencée doit aussi être examinée. Ces deux dimensions doivent être examinées ensemble : une moyenne satisfaisante peut masquer des écarts, tandis qu’un procédé très régulier peut rester décalé par rapport au motif voulu.
Pour lire des résultats, il faut donc connaître ce qui a été mesuré, sur quelles zones et selon quel critère. La comparaison d’une valeur maximale avec une moyenne n’est pas valable sans explication. Un diagramme industriel devrait également préciser la population observée et les conditions d’exposition. Nous ne disposons pas ici d’un tel jeu de mesures ; cette distinction sert à formuler les demandes documentaires, sans attribuer un niveau de précision à une machine particulière.
Ce qui compte : l’EUV relie des domaines qui ne peuvent pas être évalués séparément : émission lumineuse, optique, mécanique, chimie et contrôle. Sa valeur tient au motif réellement obtenu dans un procédé utilisable. Un chiffre de longueur d’onde raconte une partie du mécanisme, jamais toute sa réussite.
Ce qui reste à démontrer : cet article n’établit aucun coût par puce, aucun rendement de ligne et aucune supériorité commerciale. Ces conclusions demanderaient des données propres aux produits et aux usines. Comprendre les contraintes permet de repérer l’information manquante au lieu de la remplacer par la réputation d’un équipement.
Sources documentaires
- ASML, How microchips are made, sections lithographie, développement, métrologie et alignement, lecture le 19 octobre 2026.
- ZEISS, EUV lithography optics, sections longueur d’onde, source plasma, optique sous vide et revêtements, lecture le 19 octobre 2026. Source fournisseur, non utilisée comme preuve de classement.